En
Tloušťka stěny je první číslo, které musí vytlačovací linka řídit, a je to také první parametr, který se posune, když obsluha ručně upraví rychlost odtahu, rychlost šroubu nebo teplotu hlavy. U kabelu 600 V s izolační stěnou 1,0 mm může excentricita 0,05 mm snížit minimální stěnu na 0,85 mm. To stačí k tomu, aby selhal rutinní test odolnosti proti střídavému proudu, i když průměrná tloušťka vypadá správně. Zde se automatizace procesu vytlačování elektrických komponentů vrací.
Automatizace přesouvá rozhodnutí z rukou operátora na řídicí jednotku s uzavřenou smyčkou. Jakmile linka běží, systém nepřetržitě upravuje rychlost šroubu, rychlost odtahu a přítlak křížové hlavy tak, aby měřený průměr a kapacita zůstaly v těsném okně. Výsledkem je produkt, který spolehlivěji projde testem dielektrika, a proces, který využívá méně polymeru než ručně laděná linka.
Co automatizace vlastně řídí v lince protlačování kabelů
Je snadné si představit automatizaci vytlačování jako jednoduché přidání PLC k elektrickému panelu. V praxi moderní linka pro vytlačování elektrických součástí používá několik nezávislých regulačních smyček, které se synchronizují kolem jedné hlavní referenční rychlosti.
Teplota a tlak taveniny
Barel extruderu je rozdělen do čtyř až šesti topných zón, každá s vlastním termočlánkem a PID regulátorem. V dobře vyladěném vedení zůstává odchylka od nastavené hodnoty v rozmezí ±1,5°C. Když se odchylka vyšplhá nad ±5 °C, změní se tok taveniny natolik, že dojde k viditelné změně vnějšího průměru. Automatizace udržuje malé odchylky zón a sleduje tlak hlavy, který je skutečným indikátorem viskozity taveniny.
Rychlost šroubu, Rychlost linky a Zpětná vazba
Šnek zajišťuje výstup taveniny a odtahová jednotka určuje lineární rychlost kabelu. V automatizované lince řídicí systém vypočítá poměr ze zpětné vazby průměru a nejprve nastaví rychlost šroubu, zatímco odtah udržuje konstantní rychlost linky. Tím se minimalizuje doba mezi odchylkou průměru a korekcí. Optický měřič průměru a kapacitní senzor jsou dvě nejběžnější zpětnovazební zařízení. Kapacitní signál je zvláště užitečný pro pěnový PE, kde indikuje expanzní poměr lépe než samotný průměr.
Poměr vrstev koextruze
Když má kabel dvouvrstvou nebo třívrstvou strukturu, každá vrstva má svůj vlastní extrudér. Poměr mezi vrstvami musí být stabilní, aby se zabránilo suchému místu na rozhraní. Automatizace řídí rychlost každého šneku vzhledem k rychlosti hlavní linky pomocí gravimetrických podavačů nebo siloměrů na násypkách k měření hmotnosti polymeru v reálném čase.
Materiály a tolerance, které odlišují elektrické vytlačování
Extruze plastového profilu pro okenní rám a extruze izolace drátu vypadají podobně, ale aplikace elektrických komponent klade na konečný produkt mnohem přísnější limity. U kabelů, které se řídí normami IEC 60502-1, UL 44 nebo GB/T 12706, je minimální tloušťka izolace povinnou položkou kontroly. Automatizované linky udržují průměrnou tloušťku stěny blíže nominální hodnotě, což znamená, že k zaručení minima je potřeba méně polymeru. V praxi to často znamená úsporu materiálu na izolační vrstvě 3 až 7 %.
| Materiál | Klíčové dielektrické požadavky | Automatizační výzva |
|---|---|---|
| PVC | Stabilní izolační odolnost při 70°C | Široké okno zpracování, ale usazeniny degradace ovlivňují tlak hlavy v průběhu času |
| XLPE | Velmi nízká absorpce vlhkosti a vysoká odolnost proti průrazu | Krok zesítění vyžaduje přesnou koordinaci teploty taveniny a rychlosti linky |
| PE pěna | Nízká dielektrická konstanta pro vysokorychlostní přenos dat | Vakuové a plynové vstřikování vyžaduje rychlou zpětnou vazbu založenou na kapacitě |
| Silikonová guma | Vysoká teplotní odolnost pro kabely EV a spotřebičů | Měkká tavenina s nízkou pevností v tahu; tažné napětí musí být přísně kontrolováno |
| teflonové | Vynikající dielektrická a chemická odolnost | Korozivní odpadní plyny a vysoká viskozita taveniny vyžadují konstrukci šroubu a sudu odolného proti korozi |
Každý materiál posouvá strategii automatizace jiným směrem. U PVC a XLPE jsou hlavními prioritami teplotní stabilita a rychlost linky. U pěnového PE musí regulátor reagovat na odchylku kapacity během několika sekund. U silikonu a teflonu se viskozita podél hlavně mění natolik, že ladění na tlakové straně se stává důležitější než ladění na teplotní straně.
Na co se zaměřit při nákupu automatizované vytlačovací linky
Rozhodnutí investovat do automatizované linky by se mělo řídit náklady na šrot a přepracování, nikoli kosmetikou ovládacího panelu. Pokud jedna linka vyrobí 1 000 km kabelu za rok a 2 % z nich vyřadí kvůli odchylce izolační stěny, zpětné získání těchto 2 % s řízením v uzavřené smyčce zaplatí velkou část investičních nákladů na modernizaci moderního extrudéru.
Při hodnocení dodavatele nejvíce záleží na následujících bodech.
- Regulace průměru v uzavřené smyčce by měla používat alespoň dvě osy měření, aby byla viditelná excentricita, když se kabel stále pohybuje.
- PLC by mělo zaznamenávat procesní proměnné každou sekundu a uchovávat data alespoň pro jednu výrobní směnu. To umožňuje vysledovat problém s kvalitou zpět ke konkrétní změně rychlosti.
- Křížová hlava a šroub by měly odpovídat skupině polymerů, kterou zpracováváte. Křížová hlava navržená pro pěnu z PVC nevytvoří na lince XLPE rovnoměrnou polovodivou vrstvu.
- Struktura alarmu by měla být založena na driftu. Varování, když se tlak taveniny odchyluje o více než 8 % od svého průběžného průměru, může zabránit poškození křížové hlavy před úplným vypnutím.
Rychlost je také připomínkou toho, proč je automatizace nesmlouvavá. Při rychlosti 200 m/min se kabel posouvá o více než 3 m každou sekundu. Regulátor s uzavřenou smyčkou reaguje v milisekundách, zatímco operátor sáhne po knoflíku a nechá projít několik metrů kabelu, který nevyhovuje specifikaci.
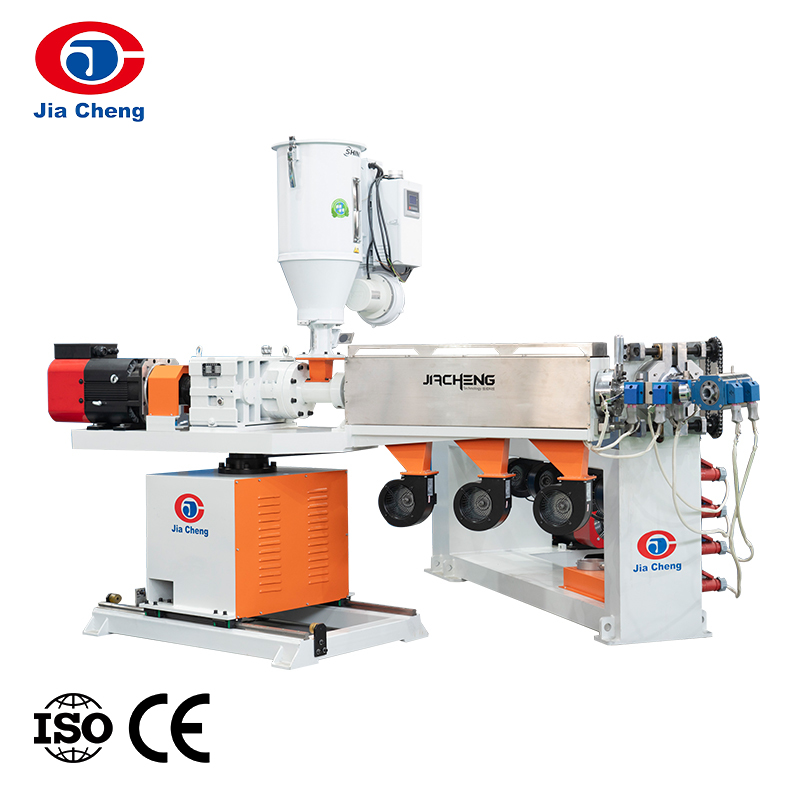
Pro primární izolační linku s PVC, PE nebo XLPE je typickým výchozím bodem vysokorychlostní linka na výrobu izolace vodičů s integrovanou ovládací skříní a zpětnou vazbou o průměru.
 Vysokorychlostní linka na výrobu izolace drátu pro jádrový drát Tato řada integruje předehřívání, vytlačování a chlazení s přesným řízením, což zajišťuje rovnoměrnou tloušťku izolace a vysokou soustřednost pro vodiče s jádrem z PVC, PE nebo XLPE, což je ideální pro primární izolační úkoly. Zobrazit produkt →
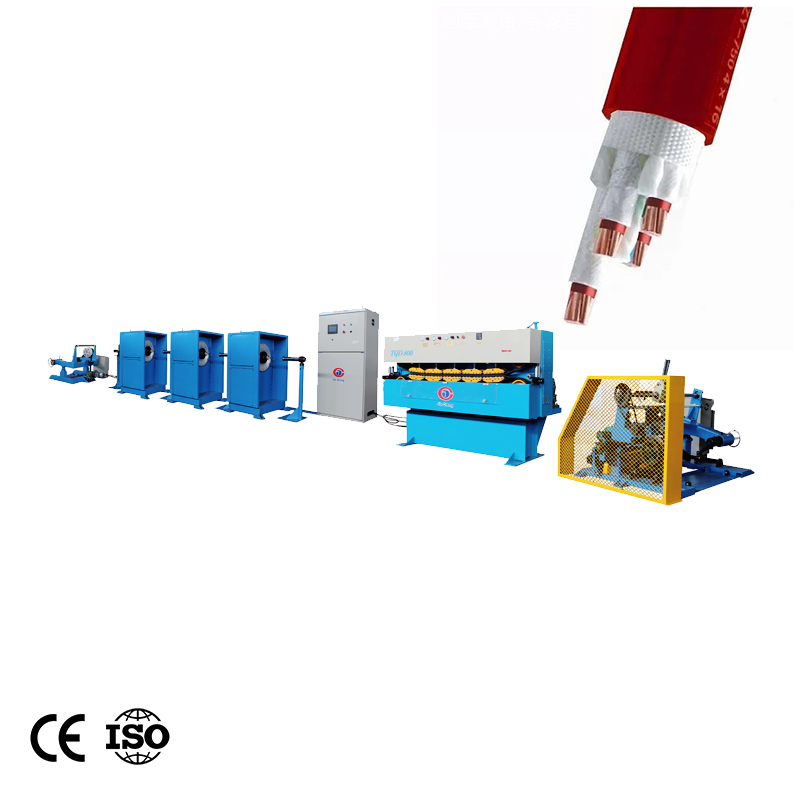
Pokud vaše kabelová struktura používá elektricky odlišné vrstvy, rozhodujícím faktorem se stává řízení poměru vrstev. Dvojitá nebo trojvrstvá koextruzní výrobní linka udržuje každý extrudér synchronizovaný kolem jedné hlavní referenční rychlosti.
 Dvojitá nebo trojvrstvá koextruzní výrobní linka Tato linka se synchronizovanými extrudery a hlavní referenční rychlostí zajišťuje přesné řízení poměru vrstev pro vícevrstvé kabely, což je nezbytné, když je třeba s přesností koextrudovat různé materiály. Zobrazit produkt →
Pro finální vytlačování pláště a pláště se priority mění. Extruze pláště je obvykle tlustší a těžší, takže tažné napětí je důležitější než kapacita. Stroj na vytlačování pláště kabelu postavený na šneku s nízkou odchylkou a robustní stahovací jednotce je tím správným nástrojem.
 Stroj na vytlačování pláště kabelu pro vytlačování pláště Tento stroj je vyroben se šroubem s nízkou odchylkou a robustní stahovací jednotkou, takže si poradí s tlustšími materiály pláště a zachovává konzistentní tloušťku stěny pro konečnou ochranu kabelu. Zobrazit produkt →
Neignorujte vodiče, které vkládáte do extrudéru
Každé rozhodnutí o automatizaci na vytlačovací lince může být narušeno nestabilním vodičem. Pokud má měděný drát vstupující do příčné hlavy různý průměr nebo nepravidelné prodloužení, tloušťka stěny bude stále kolísat bez ohledu na to, jak pevně jsou vyladěny regulační smyčky vytlačování.
Konzistence tažení vodiče ovlivňuje plochu průřezu vodiče a jeho odpor. 1% změna průměru drátu změní plochu vodiče zhruba o 2%. To je důvod, proč kabelárny, které investují do automatizace vytlačování, obvykle také zpřísňují proces tažení proti proudu. Pokud stále hodnotíte novou kreslicí čáru, stojí za to pochopit jak stroj na rozbíjení tyčí zvládá napětí , protože kolísání napětí během tažení je běžným zdrojem nekonzistence v prodloužení vodiče.
Vztah mezi kvalitou tažení a stabilitou vytlačování je jedním z cenově nejefektivnějších vylepšení, která má výrobce kabelů k dispozici. Stabilní vodič snižuje množství materiálu, který je třeba přidat do izolace, aby byly splněny minimální požadavky na stěnu.
Co to znamená pro vaši výrobní halu
Automatizace procesu vytlačování elektrických součástí není jediným rozhodnutím o nákupu. Jedná se o kombinaci regulace teploty v uzavřené smyčce, synchronizace šroubů a vytahování, zpětné vazby ze snímačů průměru a kapacity a ladění specifického pro materiál. Výhodou správného provedení všech čtyř je produkt, který důsledně prochází dielektrickými testy, a výrobní plocha, která plýtvá méně polymerem.
Nejpraktičtějším výchozím bodem je měření aktuální míry zmetkovitosti a přepracování. Poté identifikujte linku s nejvyšším objemem a začněte s regulátorem průměru a rychlosti linky na této lince. Jakmile tým operátorů získá důvěru, přidejte kapacitní zpětnou vazbu pro pěnové linky, řízení poměru vrstev pro koextruzní linky a protokolování dat pro podporu auditů sledovatelnosti.
Pokud nahrazujete stávající extrudér nebo stavíte novou linku od jednoho dodavatele, stojí za to se zeptat, zda řídicí systém, konstrukce šneku, příčná hlava a odtahová jednotka byly navrženy jako jeden systém. Vytlačovací linky zobrazené na produktových kartách výše jsou vyrobeny technologií Jiangsu Jiacheng Technology s ohledem na tento integrovaný přístup.