En
Izolovaný vodič prošel vizuální kontrolou a prošel zkouškou odolnosti střídavým napětím. Test se nezdařil. Když byl kabel rozřezán, izolační stěna měřila 2,6 mm na jedné straně a 3,1 mm na druhé straně. Při výrobním cyklu delším než 1 km se taková výstřednost může objevit a zmizet bez zjevného varování. Nebyl to problém materiálu: šarže pelet odpovídala specifikaci a dodavatel směsi nic nezměnil. Porucha byla způsobena nestabilním vyrovnáním nástrojů a nekonzistentní teplotou taveniny v hlavě extrudéru. To je běžná zkušenost v kabelárnách a vysvětluje, proč by technická diskuse o extrudované izolaci kabelů měla vždy zahrnovat jak výběr materiálu, tak řízení procesu.
Extrudovaná kabelová izolace je ve zkratce souvislá polymerní vrstva nanesená kolem vodiče protlačováním roztavené směsi skrz matrici s křížovou hlavou. Jeho kvalita určuje nejen to, zda kabel projde továrním testem, ale zda vydrží fungovat i po letech horka, vlhkosti a mechanického namáhání. Pochopení procesu, materiálových limitů a parametrů zařízení pomáhá výrobcům kabelů snížit poruchovost a vyhnout se nákladným přepracováním.
Co je to izolace extrudovaného kabelu a jak tento proces funguje
Extruze je nejrozšířenější metodou pro nanášení izolace v silových, řídicích a komunikačních kabelech. Šnekový dopravník taví polymer, systém matrice tvaruje taveninu do trubice, která je okamžitě tažena dolů na pohybující se vodič. Vakuum a tlak uvnitř hlavy napomáhají přichycení taveniny k povrchu vodiče bez zachycení vzduchu. Poté se izolace ochladí ve vodním žlabu, kde polymer ztuhne zvenčí dovnitř.
Proces izolace kabelů musí zvládnout širokou škálu materiálů. Polyetylen (PE) je běžný v komunikačních kabelech, polyvinylchlorid (PVC) v univerzálních nízkonapěťových kabelech, zesíťovaný polyetylen (XLPE) v silových kabelech středního až vysokého napětí a silikonový kaučuk nebo fluoropolymery ve speciálních produktech, jako jsou solární, EV a vysokoteplotní kabely. Každý materiál má svou vlastní teplotu taveniny, křivku viskozity a požadovaný profil chlazení.
Před vytlačováním záleží také na stavu povrchu vodiče. Při kontinuální výrobě drát vstupuje z procesu tažení nebo splétání. Napětí vodiče, přítomnost zbytků tažného oleje a povrchová oxidace mohou ovlivnit přilnavost izolace a rovnoměrnost průměru. Proto jsou parametry předřazeného procesu stejně důležité jako samotné nastavení extrudéru. Například při operaci tažení drátu může kolísání napětí mírně změnit průměr vodiče a tato změna se pak jeví jako odpovídající nepravidelnost v izolační stěně. Vztah mezi řízením tahu před proudem a kvalitou finální izolace je podrobněji zkoumán v článku o jak stroje na bourání tyčí zvládají kontrolu napětí drátu .
Jak kvalita izolace ovlivňuje výkon kabelu
Izolační vrstva plní tři funkce: elektricky izoluje vodič, chrání před vnějšími vlivy a udržuje vodič mechanicky podepřený. Stejné funkce vysvětlují většinu selhání továrního testu a provozních poruch.
Elektrický průraz obvykle začíná tam, kde je izolační stěna nejtenčí. Pokud se průměr vodiče nebo izolace podél kabelu mění, síla elektrického pole v tenké části stoupá nad průraznou pevnost materiálu. Účinek je silnější při vyšším napětí, a proto kabely středního a vysokého napětí specifikují těsné tolerance excentricity izolace. I u nízkonapěťových kabelů snižuje snížená tloušťka stěny ochranu proti mechanickému poškození a pronikání vlhkosti.
| Materiál | Trvalá teplota vodiče | Relativní dielektrická pevnost | Běžné kabelové aplikace |
|---|---|---|---|
| LDPE | 70 °C | Střední | Nízkonapěťové silové, ovládací a komunikační kabely |
| XLPE | 90 °C | Vysoká | Střední- and high-voltage power cables |
| PVC | 70 °C | Nízká až střední | Obecný nízkonapěťový stavební drát a ohebné šňůry |
| Silikonová guma | 180 °C | Střední | EV kabely, solární kabely, vysokoteplotní flexibilní kabely |
| Fluoropolymery (FEP/PTFE) | 200–260 °C | Vysoká | Jemné žáruvzdorné kabely a datové kabely |
Rozměrová konzistence také ovlivňuje kapacitu a impedanci datových a vysokofrekvenčních kabelů. U komunikačního kabelu může radiální excentricita, která se po délce pomalu mění, způsobit kolísání impedance a odrazy signálu. Díky tomu je přesnost průměru a soustřednost izolační vrstvy rozhodující nejen pro elektrickou pevnost, ale i pro integritu signálu.
Procesní proměnné, které určují kvalitu extrudované izolace
Jakmile je materiál vybrán, proces rozhodne, zda izolace funguje tak, jak bylo zamýšleno. Několik proměnných se v praxi vzájemně ovlivňuje.
Příprava materiálu. Hygroskopické sloučeniny, jako jsou určité směsi polyolefinů, musí být před použitím vysušeny. Zbytková vlhkost vytváří v tavenině bubliny, které se později stávají dutinami, které působí jako iniciační body částečného výboje. U kabelů XLPE jsou dutiny jedním z nejkritičtějších rizik kvality.
Teplotní profil a konstrukce šroubu. Polymer musí dosáhnout matrice s rovnoměrnou teplotou taveniny. Studené místo v hlavni může způsobit neroztavené částice; přehřáté místo degraduje materiál a vytváří gely. Geometrie šneku, teplotní zóny válce a rychlost linky musí být přizpůsobeny konkrétní směsi. Univerzální extrudér může uspokojivě pracovat s PE, PVC a TPE, ale výrobní linka navržená pro jednu skupinu materiálů si zachová užší tolerance a vyšší výkon.
Konstrukce nástrojů a hlavy. Geometrie matrice křížové hlavy nastavuje počáteční tloušťku stěny. Pokud je osa matrice posunuta vzhledem k vodiči, izolace se stane excentrickou. Toto je statická chyba, kterou lze opravit pomocí centrovacích šroubů, ale chyba se vrátí, pokud nástroj není správně zajištěn. V průběhu času opotřebení formy mění výstupní mezeru a vede k postupnému posunu tloušťky stěny.
Chlazení. Chladicí profil ovlivňuje krystalickou strukturu polymeru a tím i jeho mechanické a elektrické vlastnosti. Rychlé ochlazování může způsobit vnitřní pnutí, zatímco pomalé ochlazování u tenkostěnných kabelů ovlivňuje rozměrovou oválnost.
Síťování. U kabelů XLPE je operace síťování procesním krokem s největším dopadem na tepelný výkon a dlouhodobou spolehlivost. Chemické zesítění vyžaduje přesnou regulaci teploty podél vytvrzovací trubice; fyzikální zesítění elektronovými paprsky vyžaduje řízenou dávku a penetraci.
Online monitorování zachycuje variace procesu dříve, než se stanou skrytými defekty. Pro zpětnou vazbu průměru na výstupu z matrice a Laserový měřič průměru LGD25 poskytuje obsluze v reálném čase odečet velikosti extrudované izolace. Měření průměru spolu s jiskrovou zkoušečkou tvoří základní, ale efektivní online smyčku sledování kvality.
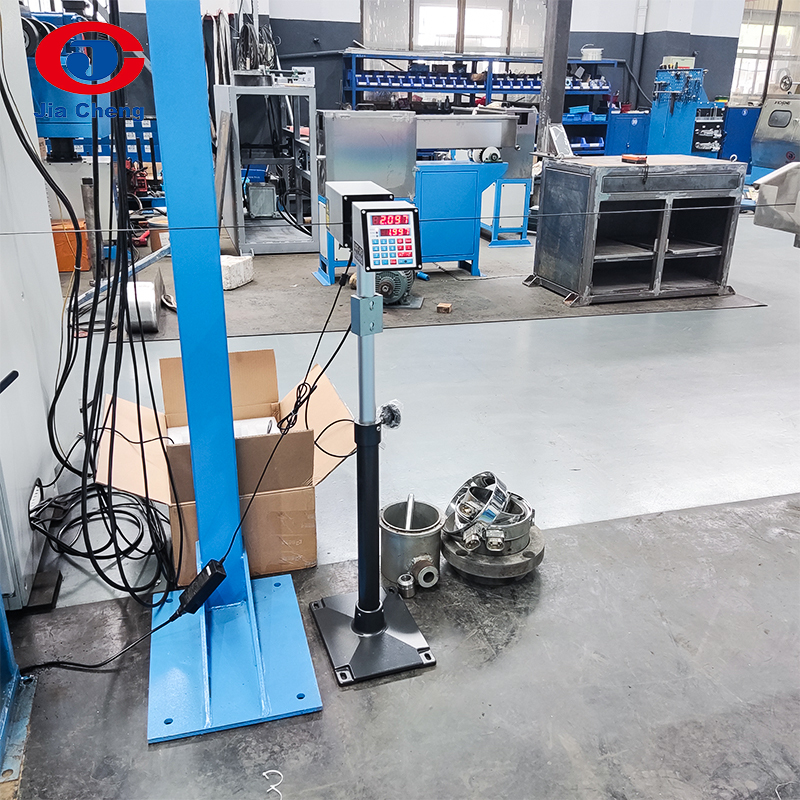 Továrna na zakázkový měřič průměru LGD-25, výrobci - Jiangsu Jiacheng Technolog Jiangsu Jiacheng Technology Co., Ltd. je Čína výrobci a továrna na měřidlo průměru LGD-25, nabízíme vlastní měřidlo průměru LGD-25. Zobrazit produkt →
Ověření kvality izolace prostřednictvím testování
Tovární testování potvrzuje, zda izolační vrstva splňuje její elektrické a mechanické požadavky. Správná sada testů závisí na typu kabelu a příslušné normě. Následující kontroly jsou běžné u většiny kategorií kabelů:
- Měření izolačního odporu. Tento test měří stejnosměrný odpor mezi vodičem a uzemněním nebo vodou. Nízké hodnoty znamenají vlhkost, znečištění nebo špatný izolační materiál.
- Test odolnosti proti střídavému napětí. Kabel je po určitou dobu vystaven zvýšenému střídavému napětí. Porucha při zkoušce obvykle ukazuje na vážnou vadu izolační stěny.
- Zkouška tepelného prodloužení. Vzorek zesíťované izolace se zahřeje při definovaném zatížení; prodloužení a trvalé nastavení musí zůstat pod limitem. Tento test ověřuje, že operace síťování byla účinná.
- Testy stárnutí. Vzorky se po stanovenou dobu vystaví zvýšené teplotě v peci s cirkulací vzduchu a měří se změna mechanických vlastností.
An měřič izolačního odporu je základním nástrojem v každé továrně na kabely. Ověřuje, že izolační vrstva blokuje únik stejnosměrného proudu, jak to vyžaduje kabelová norma. Spolu s testerem odolnosti a zařízením pro tepelné prodloužení tvoří tyto nástroje minimální bránu kvality mezi vytlačovací linkou a zásilkou.
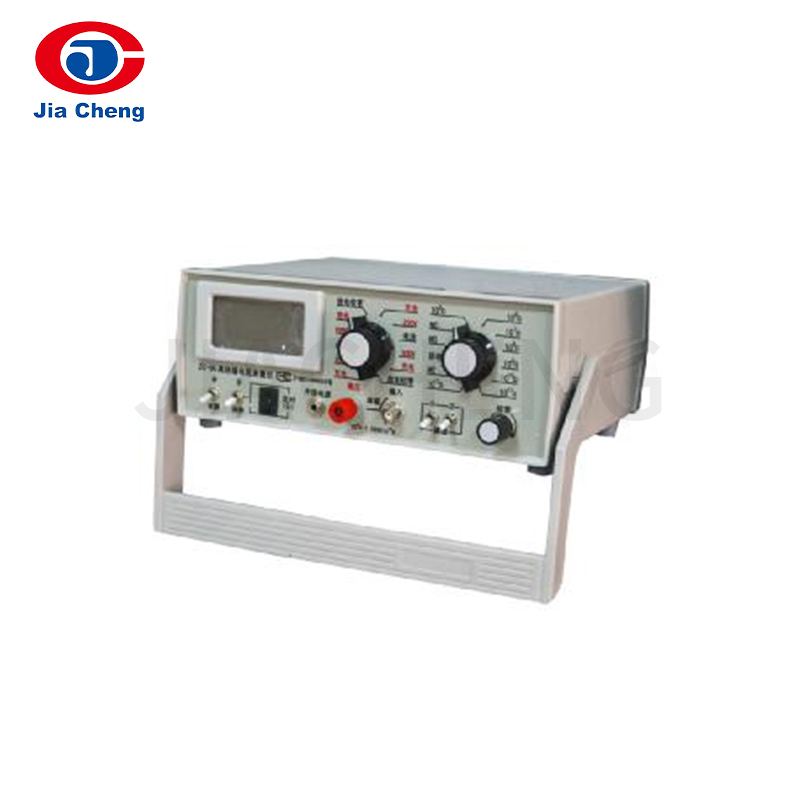 Custom ZC-90 Insulation Resistance Meter Factory, výrobci - Jiangsu Jiache Jiangsu Jiacheng Technology Co., Ltd. je výrobcem a továrnou měřičů izolačního odporu ZC-90 v Číně, nabízíme vlastní izolaci ZC-90 ... Zobrazit produkt →
Co hledat u vytlačovací linky
Výběr správného vytlačovacího zařízení je otázkou přizpůsobení linky sortimentu. Následující faktory obvykle určují, zda linka udrží požadované tolerance v průběhu let provozu:
- Rozsah materiálu. Zařízení, které provozuje pouze PVC a PE, může používat jednoduchý extrudér pro všeobecné použití. Závod sloužící trhu s napájecími kabely potřebuje vedení s lepší regulací teploty a schopností síťování. Speciální výrobce kabelů může potřebovat vytlačovací linky ze silikonové pryže nebo fluoropolymeru s různými konstrukcemi šroubů.
- Stabilita procesu. Šnek extrudéru, převodovka, pohon motoru a řídicí systém by měly udržovat nastavenou hodnotu v úzkých tolerancích. Kolísání teploty dokonce o 5 °C může změnit bobtnání matrice a konečný průměr.
- Měření jako součást stroje. Přístroje pro měření průměru, excentricity a jiskry by měly být integrovány do ovládacích prvků vedení, nikoli jako přídavná zařízení.
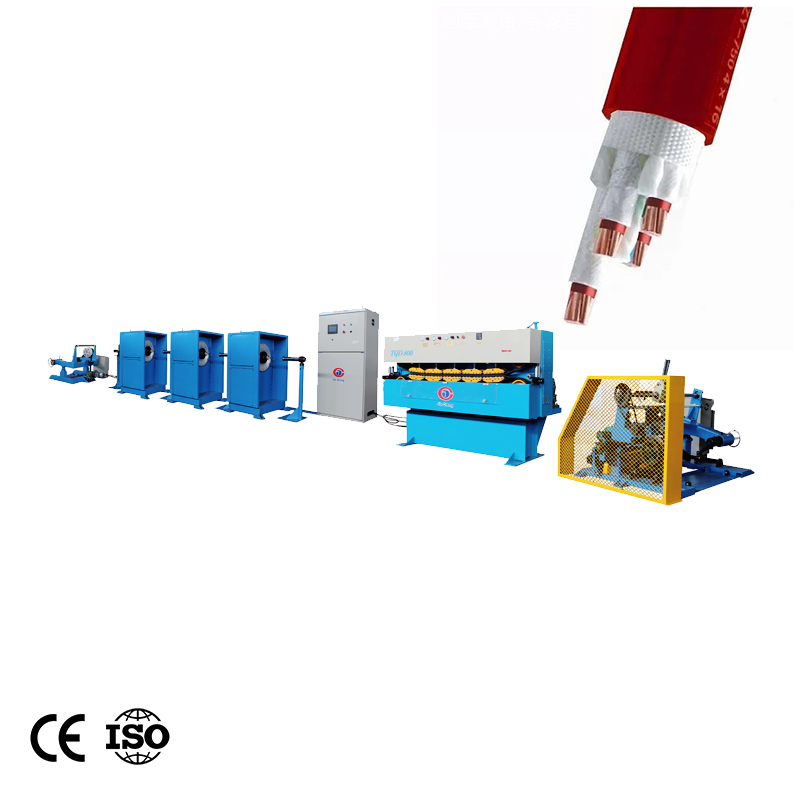
- Poprodejní a linková integrace. Vytlačovací linka nefunguje izolovaně. Odvíjení, předehřívač, chladicí žlab, naviják a odběr musí být synchronizovány. Při hodnocení dodavatele záleží na celkové konfiguraci linky a podpoře poskytované během instalace stejně jako na specifikacích extrudéru.
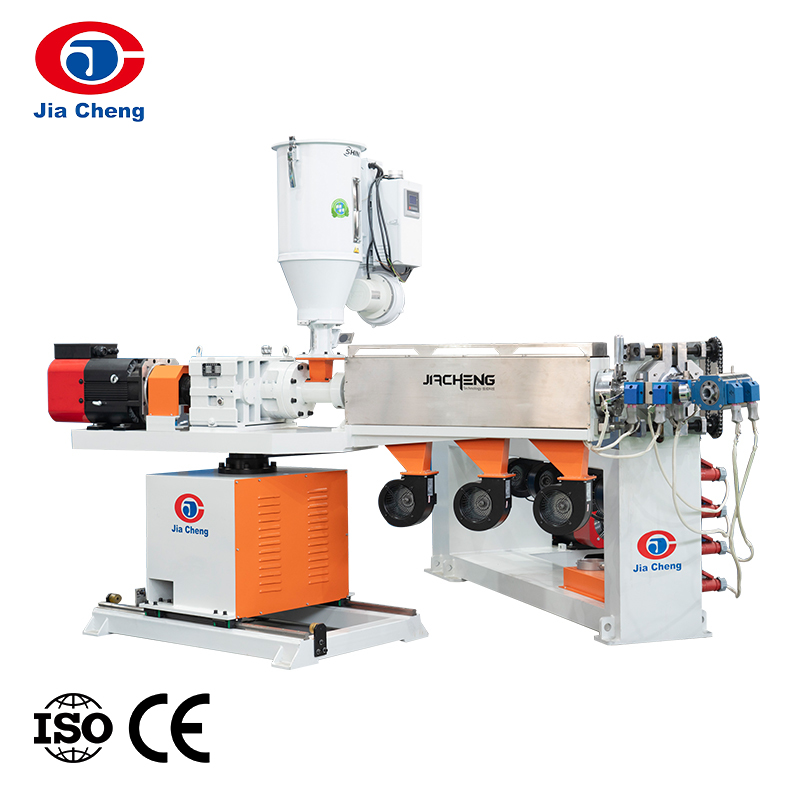
Pro výrobce, kteří provozují dlouhé výrobní cykly standardních produktů, účelově vyvinutý vysokorychlostní linka na výrobu izolace drátů nabízí výhodu oproti montáži samostatných komponent: pohon, teplotní zóny, chlazení a odběr jsou navrženy jako jeden systém. Silikonové, fluoropolymerové, pěnové a zesíťované sloučeniny vyžadují různé linie a pro každou z nich platí stejná logika.
 Zakázková továrna na výrobu izolace vysokorychlostního drátu, výrobci - Jiang Jiangsu Jiacheng Technology Co., Ltd. je čínský výrobce a továrna na výrobu vysokorychlostní drátové izolace, nabízíme vlastní vysokorychlostní... Zobrazit produkt →
Tyto úvahy nejsou teoretické. Kabelovny běžně nahrazují nebo modernizují svá vytlačovací zařízení, protože izolační vrstva je místem, kde produkt získává svou elektrickou hodnotu. Předřazené procesy, tažení, žíhání a splétání, vytvářejí vodič, ale proces vytlačování určuje izolační hranici, která definuje jmenovité napětí a životnost kabelu.